玻璃窑场景化AI控制系统:Agent AI如何实现窑炉全流程智能控制 - 思安智控
News
玻璃窑场景化AI控制系统:Agent AI如何实现窑炉全流程智能控制
一座玻璃窑,一旦点火,4-8年不能停。1℃的温度偏差,可能意味着整窑玻璃报废。
传统PID控制解决不了的问题,Agent AI正在改写游戏规则。
玻璃窑控制,为什么这么难?
玻璃窑工业过程控制中最复杂的场景之一
一座玻璃窑从点火到停产,寿命通常在4-8年,期间不能停、不能断、不能出大问题。
一旦停窑,窑体坍塌,损失动辄上千万。
而玻璃窑的控制,难在三点:
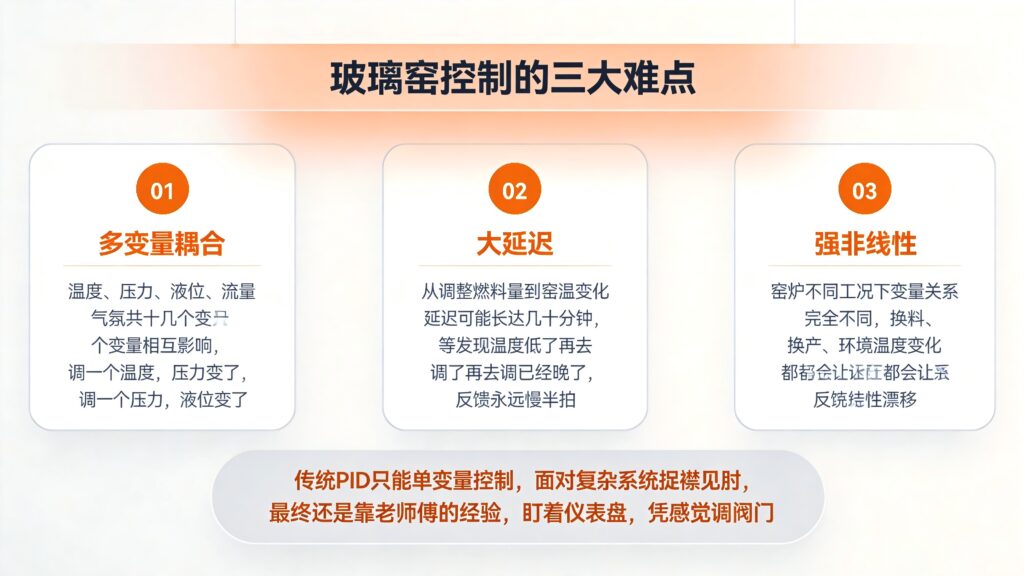
多变量耦合
温度、压力、液位、流量、气氛……十几个变量相互影响。调一个温度,压力变了;调一个压力,液位变了。传统PID只能单变量控制,面对多变量耦合系统捉襟见肘。
大延迟
从调整燃料量到窑温变化,延迟可能长达几十分钟。等你发现温度低了再去调,已经晚了。反馈控制永远“慢半拍”。
强非线性
窑炉不同工况下,变量关系完全不同。换料、换产、环境温度变化,都会让系统特性漂移。固定参数的PID,只能在一个小范围内有效。
这就是为什么很多玻璃厂的窑炉控制,最终还是靠老师傅的经验——盯着仪表盘,凭感觉调阀门。
但老师傅会退休、会跳槽、会状态不好。经验,不可复制,不可传承,不可规模化。
传统控制范式的天花板
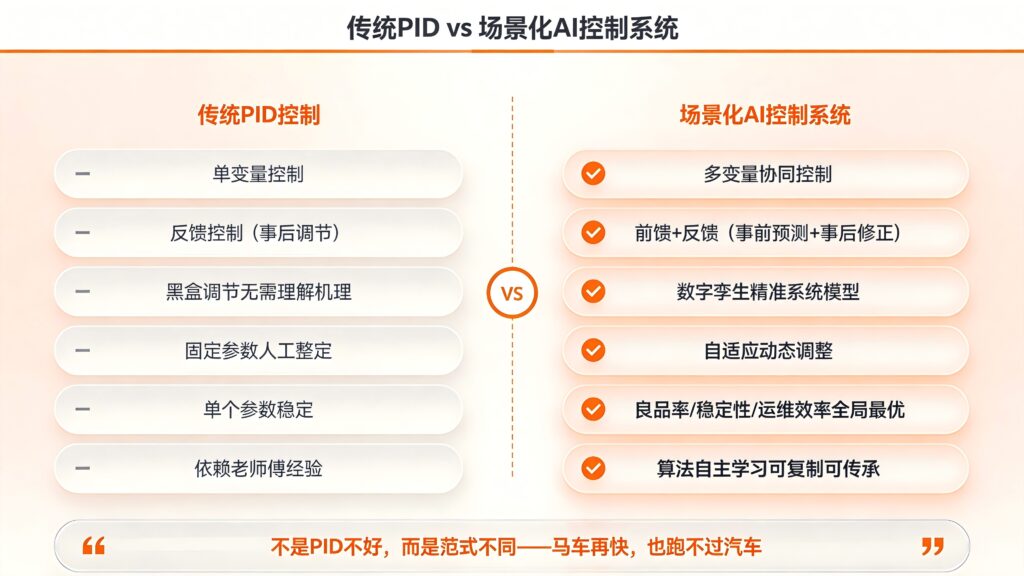
PID简单、可靠、易维护,但面对玻璃窑这样的复杂系统,天花板非常明显
控制对象:单变量 vs 多变量耦合
PID只能处理单变量,而玻璃窑是十几个变量相互耦合的复杂系统。
控制方式:反馈控制 vs 前馈+反馈协同
PID只能做反馈控制——等出了问题再去调;而玻璃窑需要的是前馈+反馈的协同控制——在问题发生之前就预测到、解决掉。
系统建模:黑盒调节 vs 精准机理模型
PID是黑盒调节,不需要理解系统内部机理;而玻璃窑控制需要精准的系统模型,才能做预测和优化。
参数适应性:固定参数 vs 自适应调整
PID的参数是固定的,工况一变就要人工重新整定;而玻璃窑的工况是持续漂移的,需要参数能够自适应动态调整。
优化目标:单参数稳定 vs 全局最优
PID只能保证单个参数的稳定,而玻璃窑需要的是良品率、生产稳定性、运维效率的全局最优。
知识沉淀:依赖老师傅 vs 算法自主学习
PID的整定经验完全依赖老师傅,人走了经验就没了;而智能化控制可以让算法自主学习,把知识沉淀在系统里,可复制、可传承。
这不是PID不好,而是范式不同。
就像马车再快,也跑不过汽车——不是马不够努力,是动力范式变了。
工业过程控制,正在经历从“PID范式”到“Agent AI范式”的跃迁。
思安智控的答案:Agent AI驱动的场景化AI控制系统
基于Agent AI、数字孪生、前馈-反馈协同控制的软硬一体化智能控制系统
思安智控基于工业过程智能控制新范式,针对玻璃窑场景,打造了玻璃窑场景化AI控制系统。核心逻辑是:先把窑炉“装进电脑”,再让AI“替你盯着”。
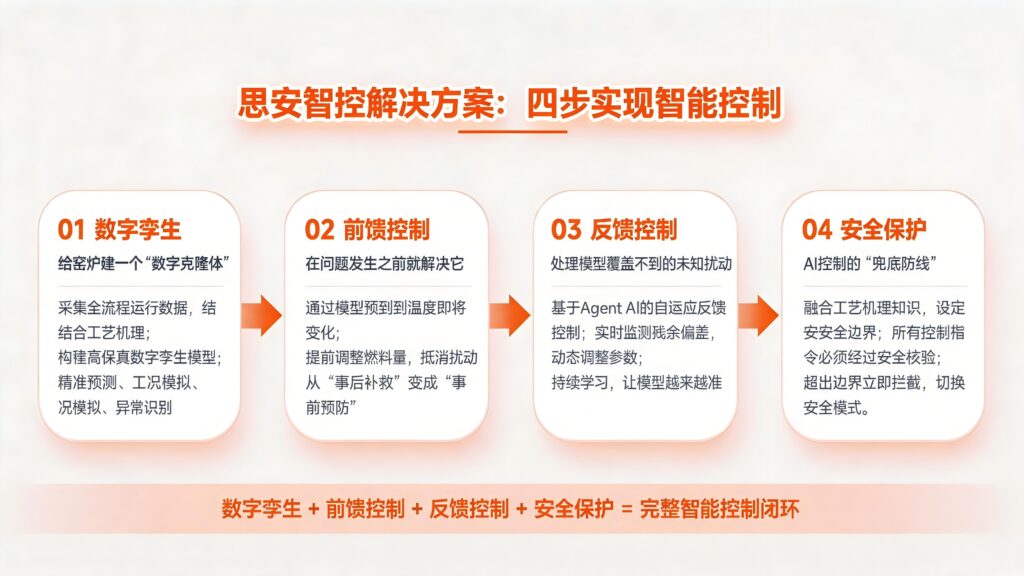
第一步:数字孪生——给窑炉建一个“数字克隆体”
传统控制为什么慢?因为它看不到系统内部,只能靠输出信号反推。思安智控先对玻璃窑进行数字孪生建模:采集窑炉全流程运行数据(温度场、压力场、流量、液位、气氛、燃料热值、环境温度……),结合玻璃窑工艺机理,构建高保真数字孪生模型。模型可精准预测燃料量调整后30分钟的窑温变化,可在换料、换产前模拟出最优参数,还能通过预测值与实际值的偏差识别设备异常与工况变化——让控制从“盲人摸象”变成“明察秋毫”。
第二步:前馈控制——在问题发生之前就解决它
传统反馈控制的逻辑是:温度低了 → 加燃料 → 等温度升上来。可等温度升上来,可能已经过了几十分钟,这期间的产品可能已经不合格了。前馈控制则通过数字孪生模型预测到温度即将下降,提前调整燃料量,在温度还没下降的时候就把扰动抵消掉。比如环境温度突然下降,模型预测到窑温会在20分钟后降低0.5℃,前馈控制器立即微调燃料量提前补偿,20分钟后窑温几乎没有波动——让控制从“事后补救”变成“事前预防”。
第三步:反馈控制——处理模型覆盖不到的未知扰动
前馈控制依赖模型的准确性,但现实中总有一些扰动是模型无法完全覆盖的——燃料热值的突然变化、设备的缓慢老化、未知的工况漂移。思安智控的反馈控制不是传统PID,而是基于Agent AI的自适应反馈控制:实时监测前馈控制的残余偏差,通过AI算法动态调整控制参数补偿模型失配,并持续学习系统特性的变化。前馈负责“已知扰动”的提前补偿,把大部分波动消灭在萌芽状态;反馈负责“未知扰动”的闭环修正,保障系统收敛稳定。两者协同,控制精度比传统PID提升一个数量级。
第四步:安全保护——AI控制的“兜底防线”
AI控制再智能,也必须有安全底线。系统专门设计了安全保护层作为整个控制系统的兜底约束:融合工艺机理知识,设定设备、工艺、生产的安全边界;无论前馈、反馈输出何种优化控制指令,都必须经过安全保护模块校验;一旦指令超出安全边界,立即拦截并切换到安全模式,防止AI模型偏差、算法异常带来的生产风险——让智能控制“大胆优化”的同时,“守住底线”。
核心能力:基于AI算法的预测模型
让模型读懂窑炉的“轻重缓急”
传统控制为什么做不到?因为PID本质上是单变量、靠偏差驱动的——它只跟踪当前的温度偏差,既无法同时纳入多个相关参数,也不具备预判未来趋势的能力。而窑况的变化恰恰相反:它是多个参数共同作用的结果,又带有明显的滞后性。
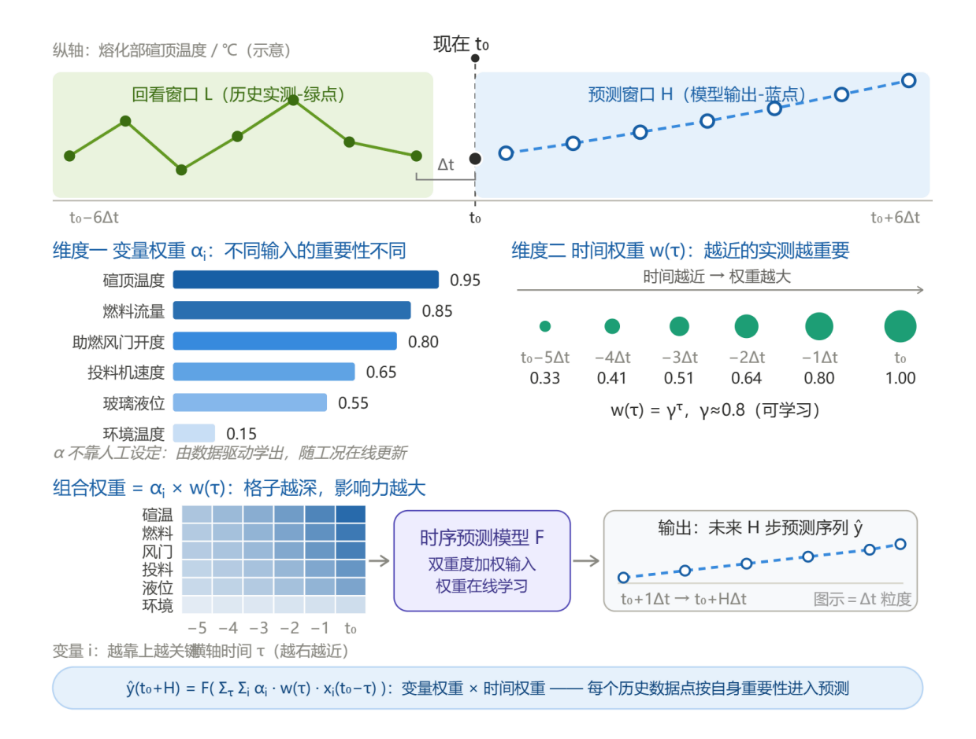
思安智控的预测模型,从两个维度做多维数据的时序建模:
参数维度
按各参数对窑况的影响程度赋予不同权重,主导因素占据更高比重,次要因素的干扰被有效抑制。权重并非人工设定,而是由数据驱动自主学习,并随工况变化持续更新。
时间维度
越接近当下的实测数据越能代表当前窑况,因此在预测中享有更高的话语权;越久远的数据,参考价值相应递减。
两个维度叠加,每个历史数据点都按自身的重要程度参与运算,模型由此输出未来一段时间内窑况的变化趋势。这样,预测既不被次要参数干扰,也不被过时数据牵制——它为前馈控制提供的,是一份准确且及时的预判依据。
双重加权,让模型从“只盯一个偏差”变成“既辨主次、又分远近”。
实际效果:从“靠老师傅”到“靠算法”
窑温波动控制在±1℃以内,运维人员需求减少60%以上
在精度要求最严苛的电子玻璃高端产线项目中,场景化AI控制系统已实现稳定落地,将窑温波动控制在±0.5℃以内,满足高端玻璃基板的极致工艺要求。在某国内头部玻璃制造企业等客户的实际项目中,玻璃窑场景化AI控制系统实现了以下效果:
生产稳定性大幅提升
窑温波动控制在±1℃以内(传统控制通常±3-5℃);关键工艺参数稳定性提升80%以上;非计划停机时间减少90%以上。
良品率显著提升
通过精准的温度、气氛、液位控制,玻璃成品良品率提升明显;因工艺参数波动导致的废品率大幅下降;换料、换产期间的良品率损失减少50%以上。
运维效率全面优化
从“老师傅24小时盯盘”变成“AI自动控制+人工巡检”;运维人员需求减少60%以上;运行数据全程记录,工艺知识可沉淀、可复制、可传承。
知识沉淀与传承
老师傅的经验,通过AI算法固化到系统里;人员流动不再影响生产稳定性;新窑炉投产,可以快速复制成熟窑炉的控制经验。
写在最后:范式变了,玩法就变了
工业过程控制,正在经历一场范式革命。
过去,我们靠PID、靠老师傅、靠经验。未来,我们靠Agent AI、靠数字孪生、靠算法。
这不是“用AI替代人”,而是用AI把人的经验沉淀下来、复制出去、规模化应用。
一座玻璃窑,老师傅能管好;十座玻璃窑,老师傅管不过来;一百座玻璃窑,只有靠算法。
思安智控的玻璃窑场景化AI控制系统,就是这样一套可复制、可规模化、可传承的智能控制系统。它不只是一个产品,更是工业过程智能控制新范式在玻璃窑场景的落地实践。
想了解更多玻璃窑场景化AI控制方案?
欢迎后台留言,我们的技术专家将为您详细解答。
也欢迎预约现场交流,实地考察我们的项目案例。